УВАЖАЕМЫЕ КЛИЕНТЫ! В СВЯЗИ С НЕСТАБИЛЬНЫМ КУРСОМ ВАЛЮТ, ЦЕНЫ МОГУТ ИЗМЕНЯТЬСЯ. ПРОСЬБА УТОЧНЯТЬ АКТУАЛЬНУЮ СТОИМОСТЬ У МЕНЕДЖЕРОВ.
Сначала смотрят на материал: какой диаметр и что это, арматура или проволока. Потом на скорость и на то, насколько точно нужно выдерживать длину. Остальное решается после.
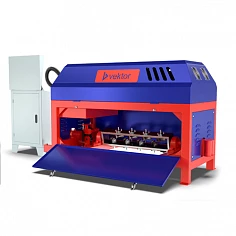
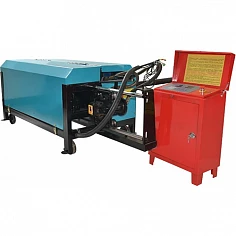
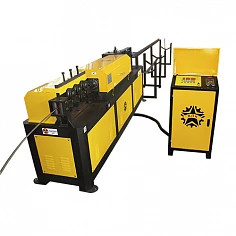
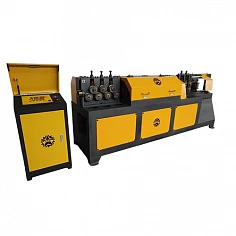
Это разные машины для разного сырья. Станок для резки арматуры работает с уже прямыми прутками: оператор подаёт пруток к ножу и режет по упору, штука за штукой. Правильно-отрезной станок берёт бухту и делает три операции подряд: выпрямляет пруток, протягивает его с отмером длины и отрезает. Отсюда и разница в применении. Если металл приходит к вам прямыми прутками, правильно-отрезной станок не нужен. Если закупаете бухтами, потому что так дешевле и меньше обрезков, без него не обойтись. Вручную бухту ровно не выправить, а кривая заготовка не встанет ни в каркас, ни в гибочный станок.
Диапазон диаметров обычно указан прямо в названии модели. Например, 6-14 означает, что станок работает с прутком от 6 до 14 мм, и выходить за эти границы нельзя ни в одну сторону. Слишком тонкий пруток ролики не захватят и сомнут, слишком толстый перегрузит привод и ножи. Важно и то, что за металл. Гладкая проволока, рифлёная арматура классов А400 и А500 и нержавеющая проволока ведут себя по-разному. То, что легко выпрямляется на мягком металле, на прочном требует большего усилия роликов. Уточняйте, для какой прочности указан наибольший диаметр: на более прочном металле он на деле меньше.
Скорость подачи в метрах в минуту показывает, сколько прутка станок выдаёт. От неё зависит, успеет ли он снабжать заготовками гибочные станки и сварщиков. Гнаться за одной этой цифрой не стоит: на большой скорости растёт разброс по длине, потому что пруток по инерции проскакивает при остановке под рез. Точность отмера зависит от того, как станок считает длину. Механический ролик со счётчиком дешевле и грубее. Энкодер, электронный датчик длины, держит размер стабильнее и позволяет задать партию по числу заготовок. Нужную точность берут из проекта: на обычных хомутах разница в пару миллиметров никому не мешает, а на точных закладных деталях и стыках это уже брак.
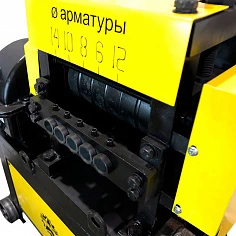
Выпрямляют пруток ролики, расставленные в шахматном порядке. Пруток проходит между ними, много раз изгибается в разные стороны и постепенно становится прямым. Настроить ролики это главное умение оператора. Если зажать их слабо, на прутке останется волна или изгиб дугой, так называемая саблевидность. Если пережать, поверхность металла уплотняется и твердеет (это называют наклёпом), а привод перегружается. Ролики стираются, и их время от времени меняют, а вместе с ними расходуются ножи. Тупой нож видно сразу: торец заготовки мнётся, появляется заусенец, а пруток на выходе дёргается. Работать таким ножом нельзя, потому что страдает рез и растёт нагрузка на весь станок. В большинстве станков ножи можно перевернуть другой стороной или переточить, а запасной комплект лучше заранее держать рядом со станком.
Одного станка мало. Перед ним обязательно ставят бухтодержатель, вращающуюся подставку под моток. Бухту нельзя просто положить на пол: она должна свободно разматываться, иначе рывки уходят в ролики и пруток выходит кривым. После станка нужен ровный приёмный стол или рольганг (стол с роликами) длиной не меньше самой длинной заготовки, иначе пруток провиснет и изогнётся сразу на выходе. Питание у таких станков трёхфазное, и электрику проверяют до покупки. Заранее решите, куда прутки пойдут дальше. Чаще всего это гибка хомутов и каркасов, поэтому гибочный станок удобно поставить сразу за правильно-отрезным, чтобы не носить заготовки через весь цех.
Напишите менеджеру, с каким металлом работаете: диаметры, класс арматуры или марку проволоки, нужные длины и допуск, сколько заготовок нужно в смену. По этим данным подберём станок с подходящим диапазоном и способом отмера и подскажем, что понадобится вокруг: бухтодержатель, приёмный стол, запасные ролики и ножи. Если у вас уже есть гибочный станок, назовите его модель, чтобы диаметры у двух станков совпадали. Запуск и настройку, диагностику и ремонт выполняет сервисный центр Афалины.
Сырьём и числом операций. Станок для резки работает с прямыми мерными прутками и только режет их по упору. Правильно-отрезной принимает бухту, разматывает её, выпрямляет пруток роликами, протягивает с отмером длины и отрезает. Если металл приходит к вам прутками, правильно-отрезной станок не нужен. Если закупаете бухтами, без него не обойтись.
Это диапазон диаметров в миллиметрах: самый тонкий и самый толстый пруток, с которым станок работает. Выходить за него нельзя ни в одну сторону. Тонкий пруток ролики не захватывают и мнут, толстый перегружает привод и ножи. Учитывайте и прочность металла: верхняя граница указана для определённого класса, а на более прочном прокате она на деле ниже.
Да, такие станки часто и покупают под проволоку: гладкую, оцинкованную, реже нержавеющую. Разница в настройке. Гладкая проволока проскальзывает в подающих роликах сильнее рифлёной арматуры, поэтому прижим подбирают заново, а при переходе с арматуры на проволоку выпрямляющие ролики обязательно перенастраивают. Наибольший диаметр для высокопрочной проволоки будет меньше указанного в паспорте.
Она зависит от того, как станок отмеряет длину, и от скорости подачи. Механический ролик со счётчиком проще и грубее, электронный датчик длины (энкодер) держит размер стабильнее и позволяет задать партию по числу заготовок. На большой скорости разброс всегда больше из-за инерции при остановке. Ориентируйтесь на допуск в проекте: для обычных хомутов требования мягкие, для точных закладных деталей и стыков заметно строже.
Выпрямляющие ролики и ножи. Ролики стираются от постоянных изгибов прутка, и чем сильнее износ, тем хуже правка: появляются волна и изгиб дугой. Ножи тупятся, и это видно по торцу заготовки: мятый рез, заусенец, рывок прутка на выходе. Запасные ножи держат рядом со станком заранее, а ролики подтягивают по мере износа и меняют, когда регулировка уже не помогает.
Да, он обязателен. Бухта должна разматываться свободно и без рывков, иначе неровное натяжение уходит прямо в ролики, пруток выходит кривым, а подающие ролики перегружаются. Положить моток на пол или повесить на самодельную стойку это частая ошибка при запуске. В таких условиях станок не выпрямляет пруток как надо и быстрее изнашивается.
Трёхфазное питание нужной мощности с исправным заземлением, ровную площадку под станок и бухтодержатель и свободное место на выходе под самую длинную заготовку, чтобы пруток не провисал. Пригодится приёмный стол или рольганг. Продумайте, куда прутки пойдут дальше: обычно на гибку, и гибочный станок выгоднее поставить рядом, чем носить заготовки через весь цех.
Саблевидность, то есть изгиб прутка дугой, почти всегда связана с роликами или с подачей бухты. Ролики стоят слишком свободно и недогибают пруток или, наоборот, пережаты и уплотняют металл. Другая причина в рывках при разматывании: бухта идёт неровно, натяжение скачет, и ролики не успевают выпрямить пруток. Бывает, что ролики просто износились, регулировка уже не помогает и их пора менять.