УВАЖАЕМЫЕ КЛИЕНТЫ! В СВЯЗИ С НЕСТАБИЛЬНЫМ КУРСОМ ВАЛЮТ, ЦЕНЫ МОГУТ ИЗМЕНЯТЬСЯ. ПРОСЬБА УТОЧНЯТЬ АКТУАЛЬНУЮ СТОИМОСТЬ У МЕНЕДЖЕРОВ.
Начните с трёх вещей: самый толстый стержень в проекте, нужные углы и радиус гиба, сколько элементов надо сделать за смену. Остальные опции влияют на удобство и темп работы.
Цифра в названии модели означает предельный диаметр стержня в миллиметрах. GW32 гнёт стержень до 32 мм, GW50 до 50 мм, ручные АР-16 и АР-20 до 16 и 20 мм. Этот максимум указан для определённого класса стали. Термомеханически упрочнённая арматура, то есть закалённая на заводе, твёрже обычной, и на предельном диаметре станок работает с перегрузом. Редуктор и пальцы, вокруг которых гнётся стержень, тогда изнашиваются быстрее. Поэтому станок берут на размер больше самого толстого стержня в проекте. Есть у станка и нижний предел: слишком тонкий стержень болтается в упорах, и угол начинает гулять.
Электрический станок загибает стержень до 180 градусов, то есть складывает его пополам. Для хомутов чаще нужны 90 и 135 градусов. Угол задают упорами: их выставляют один раз и гнут всю партию, не проверяя каждый хомут угольником. Сталь пружинит. Когда диск отходит, стержень немного разгибается обратно, поэтому упор ставят с небольшим перегибом, а первый элемент сверяют с шаблоном. Радиус гиба зависит от пальца или оправки, круглой детали, вокруг которой идёт стержень. При слишком малом радиусе в месте загиба появляются трещины, поэтому минимальный радиус берут из проекта и норм на армирование.
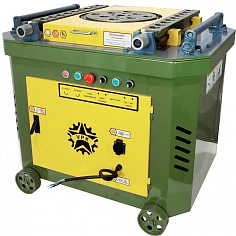
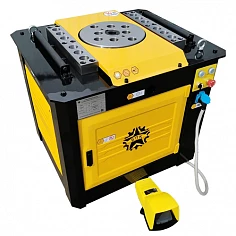
Доводчик сам возвращает поворотный диск в исходное положение после каждого гиба. Без него оператор отводит диск вручную, и на партии хомутов эти секунды набегают в часы. С доводчиком работа сводится к трём движениям: подал стержень, нажал педаль или кнопку, забрал готовый элемент. На разовых работах разница почти незаметна, зато на серии от неё зависит, сколько хомутов выйдет за смену. Доводчик есть у многих ходовых моделей, от TOR GW40A до GW50C, и при равном диаметре обычно выбирают их.
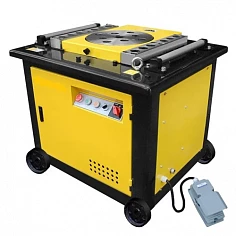
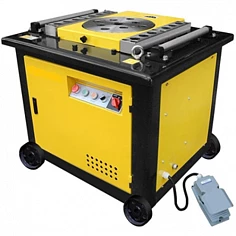
Сколько хомутов станок сделает за смену, зависит больше от времени одного гиба, чем от мощности мотора. Здесь важны скорость поворота диска, доводчик, реверс и то, чем управляют станком: кнопкой или ножной педалью. С педалью обе руки свободны, и с длинным стержнем работать заметно легче. Упор по длине избавляет от разметки: без него каждый хомут приходится отмерять, с ним вся партия выходит одинаковой. Ещё смотрите на вес. Станок под крупный диаметр тяжёлый, его ставят в одном месте и не носят по этажам. Если гнуть нужно по всему объекту, к нему удобно взять лёгкий ручной арматурогиб.
Напишите менеджеру, какой диаметр и класс арматуры вы гнёте, какие углы нужны по проекту, сколько элементов делаете за смену и какое питание есть на объекте: 220 или 380 В. По этим данным менеджер подберёт станок нужного размера и скажет, стоит ли брать модель с доводчиком. Пальцы, валики и упоры со временем изнашиваются, их тоже можно заказать. Ремонт и диагностику станков выполняет сервисный центр Афалины.
Ничем, это два названия одной техники. Арматурогибом чаще называют ручной инструмент с рычагом, станком для гибки арматуры называют электрическую машину с поворотным диском. Работают они одинаково: загибают стержень на заданный угол вокруг оправки. В поиске эти слова путают, поэтому здесь собраны и те и другие.
Электрический станок гнёт до 180 градусов. Для хомутов обычно хватает 90 и 135, и нужный угол выставляют упорами один раз на всю партию.
Предельный диаметр стержня в миллиметрах по паспорту, у ручных АР-16 и АР-20 так же. Предел дан для определённого класса стали, на более твёрдой арматуре станок справится с диаметром поменьше, поэтому модель берут с запасом.
Чтобы оператор не возвращал диск руками после каждого гиба. Доводчик делает это сам, каждый гиб становится короче, а за смену выходит заметно больше хомутов. Если гнуть приходится изредка, разницы почти нет. Когда гибка идёт потоком, модель с доводчиком берут почти всегда.
Ручной арматурогиб не требует электричества и помещается в багажник. Когда нужно сделать десяток-другой загибов, им быстрее, чем готовить к работе станок. Угол на нём зависит от руки, поэтому на большой партии хомуты начинают различаться, а работа замедляется. Электрический станок нужен там, где хомуты делают партиями и одинаковый угол важнее мобильности.
Да, часть моделей работает от обычной однофазной сети на 220 В. Их берут для небольших мастерских и объектов, где нет трёхфазного ввода. Станкам под крупный диаметр чаще нужно 380 В: усилие гиба у них намного выше. Напряжение указано в карточке товара, сверьте его до покупки.
Рабочую арматуру гнут холодной. Нагрев меняет свойства стали, а упрочнённая арматура от него теряет прочность, которую получила на заводе. Разгибать и снова сгибать стержень в том же месте тоже нельзя: металл там уже деформирован и треснет. Неправильно согнутый элемент заменяют новым.
Остаток показан в карточке товара и меняется ежедневно, поэтому перед оплатой его стоит подтвердить у менеджера. Заодно уточните исполнение: у похожих моделей отличаются доводчик, набор упоров и пальцев, напряжение сети. По позициям, которых сейчас нет, менеджер назовёт срок отдельно.